Cos’è la forgiatura e perché è superiore alla fusione
Un lingotto d’acciaio appena colato è, per sua natura, un materiale grezzo: presenta una struttura a cristallizzazione grossolana e possibili micro-porosità concentrate lungo l’asse centrale. È un punto di partenza solido, ma non ancora un componente pronto per applicazioni critiche.
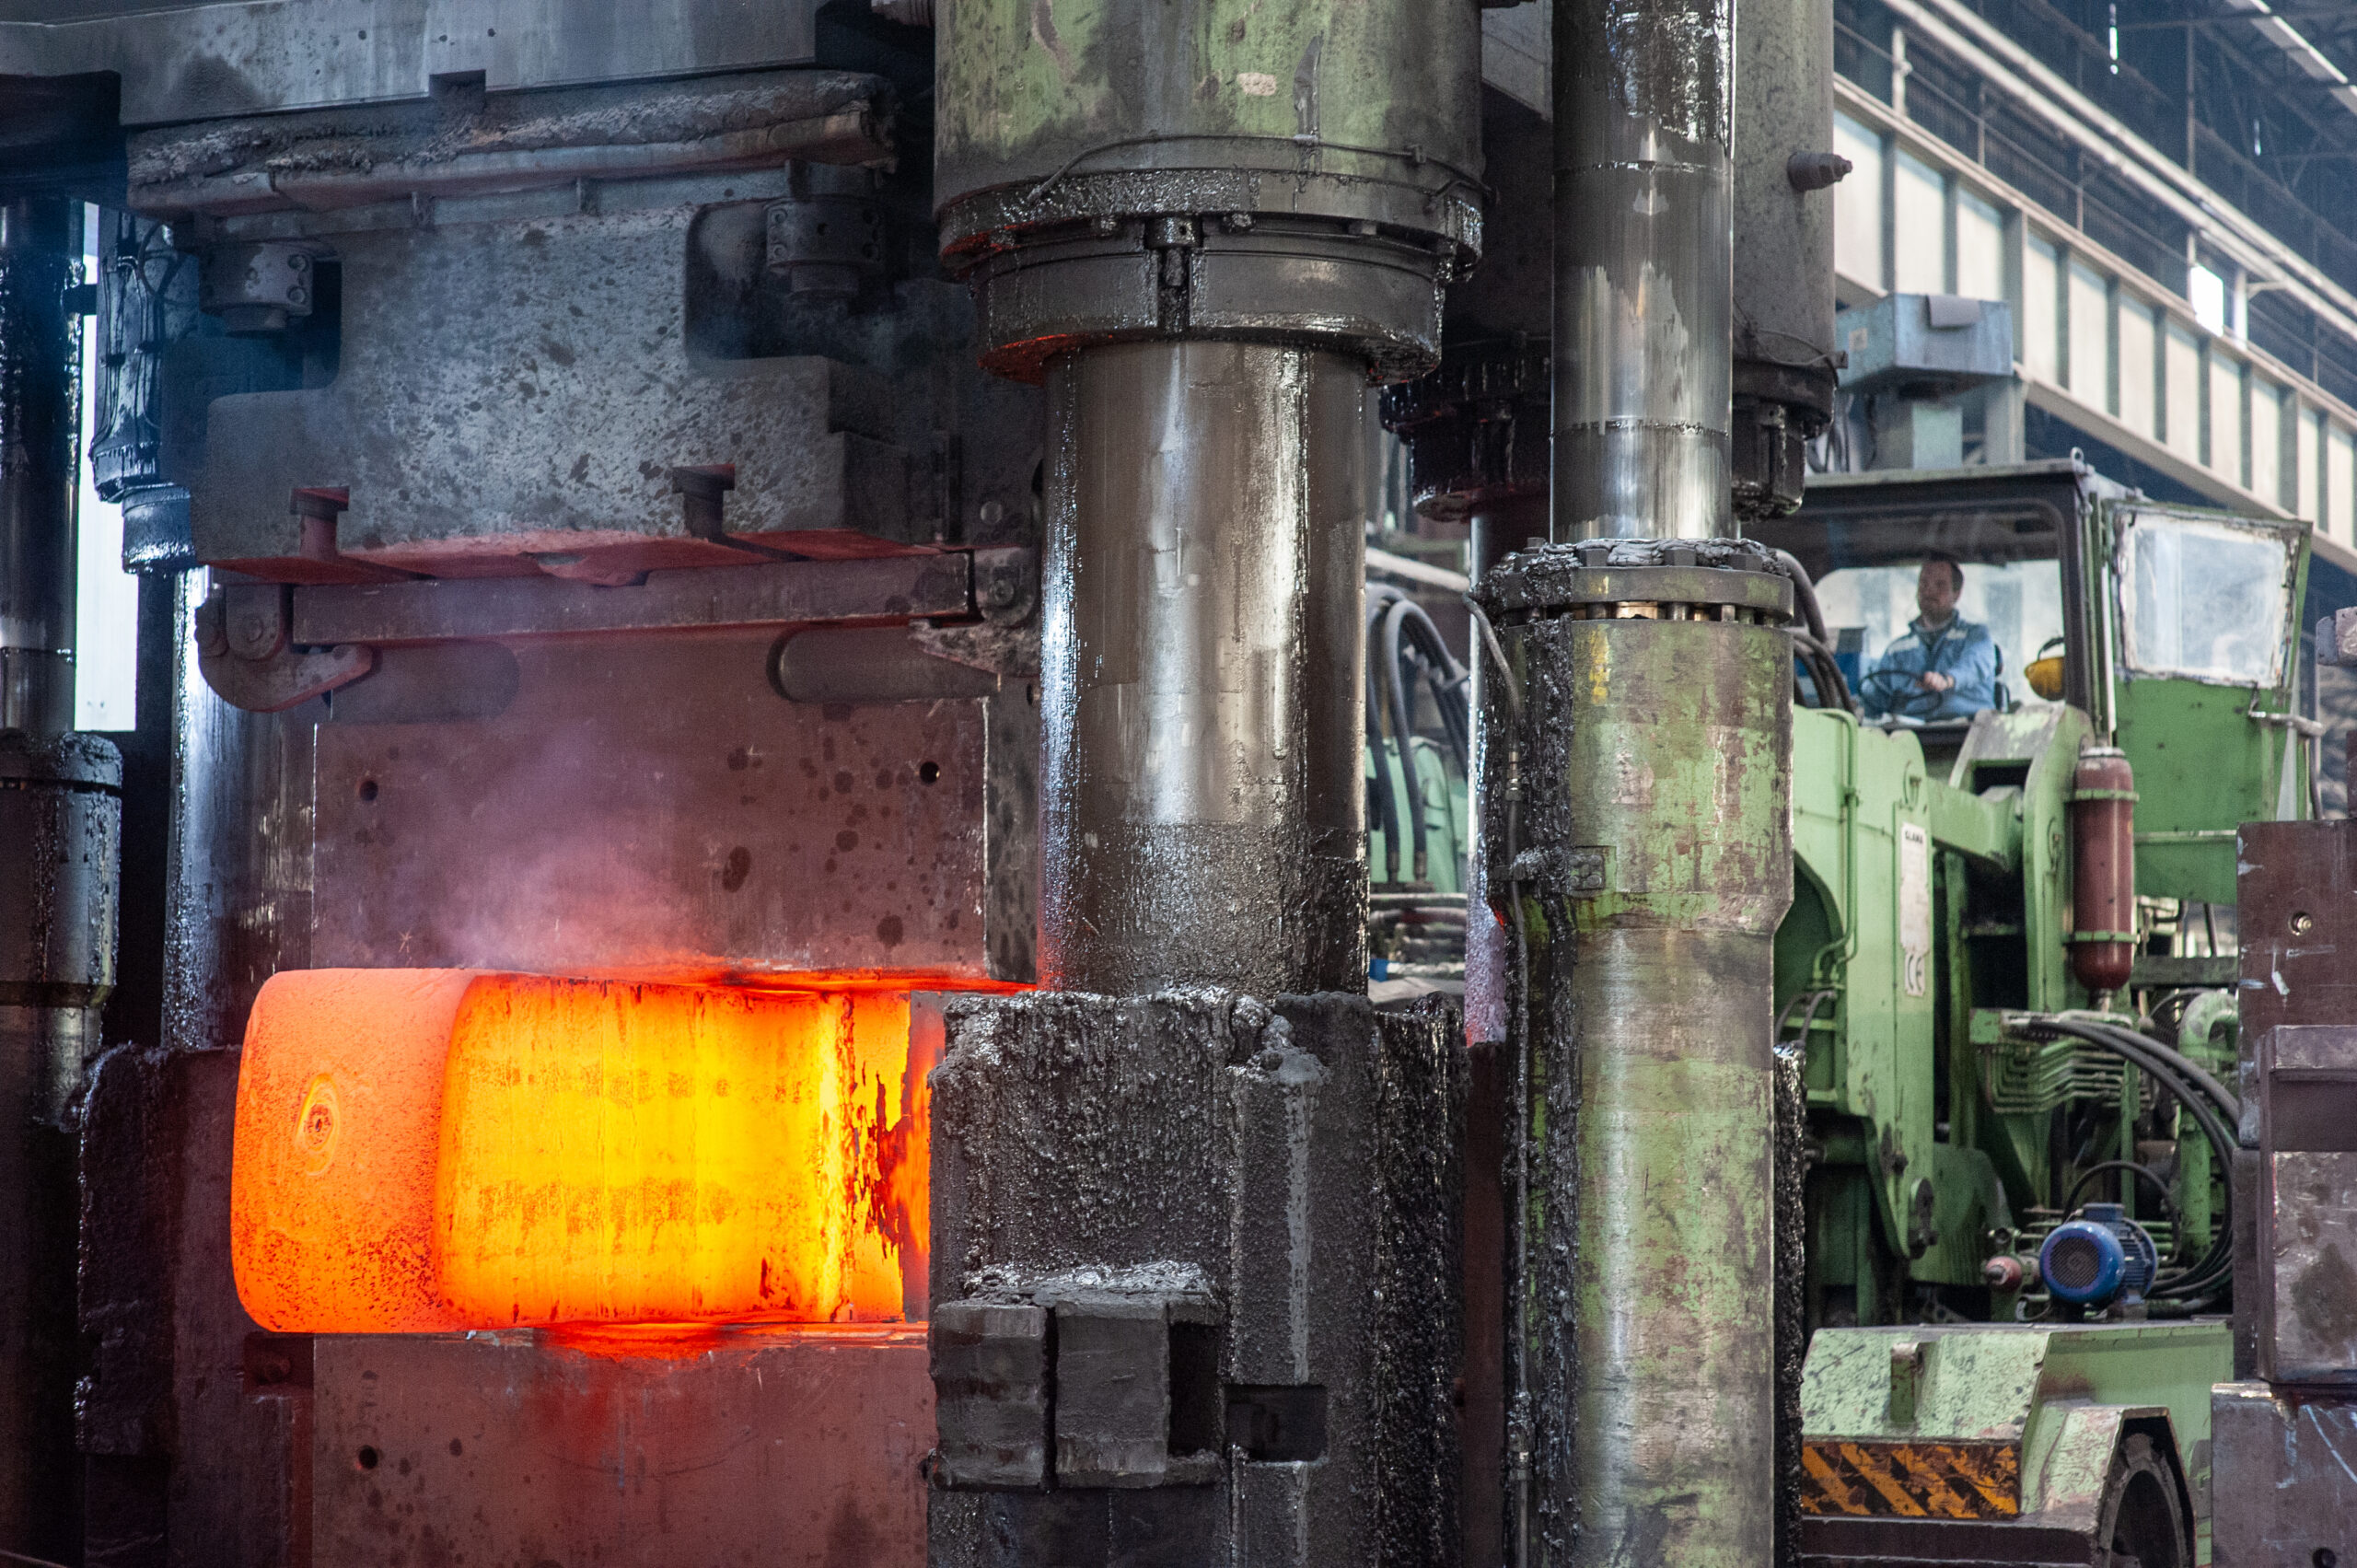
La forgiatura interviene proprio qui. Attraverso una sequenza di deformazioni per compressione, il materiale viene portato alla sua massima plasticità e rimodellato: la struttura cristallina grossolana si affina fino a diventare a grano fine, le discontinuità interne vengono chiuse e il pezzo acquisisce una compattezza omogenea in tutto il suo volume. È questa la differenza sostanziale rispetto alla fusione: un getto conserva la struttura originaria della colata, mentre un forgiato viene fisicamente “lavorato” fino a raggiungere proprietà meccaniche superiori, in termini di resistenza e tenacità, particolarmente richieste dove il margine di errore è minimo.
Non è un caso che i settori a più alta criticità, dall’energia all’Oil & Gas, privilegino da sempre il componente forgiato rispetto a quello fuso: la deformazione plastica del metallo non è solo una questione di forma, ma un vero e proprio trattamento strutturale, che rende il pezzo più affidabile nel tempo e più prevedibile sotto sforzo.
Le fasi del processo in Metalcam
In Metalcam il processo comincia con i lingotti prodotti nella propria acciaieria, portati a completo raffreddamento e poi ricaricati nei forni di riscaldo del reparto forgia, dove raggiungono la temperatura ideale di forgiatura, tra 1200 e 1250°C: la soglia alla quale l’acciaio esprime la massima lavorabilità. Il reparto dispone di una batteria di forni a suola mobile a gas, con lunghezze fino a 13 metri, dimensionati per gestire lingotti di peso e dimensioni molto diverse tra loro, in coerenza con la produzione su misura che caratterizza l’intera filiera Metalcam.
Da qui il materiale passa alle presse idrauliche, due, da 3.500 e 6.300 tonnellate, servite da automanipolatori capaci di movimentare carichi fino a 70 tonnellate al metro. La tecnica adottata è la forgiatura libera a stampo aperto: il lingotto viene deformato tra uno stampo inferiore fisso e uno superiore mobile, senza le limitazioni geometriche di uno stampo chiuso. È una scelta tecnica precisa, che rende il processo estremamente versatile e adatto a pezzi di medie e grandi dimensioni, spesso realizzati in esemplare unico o in piccole serie su disegno del cliente.
Il percorso non si conclude alla pressa. Ogni forgiato viene sottoposto a un trattamento preliminare di ricottura, che riduce le tensioni interne e rende il pezzo lavorabile per la prima sgrossatura meccanica. Segue, dove richiesto dalle specifiche, il trattamento di bonifica: tempra a temperature comprese tra 850 e 1020°C seguita da rapido raffreddamento in acqua o soluzione polimerica, e successivo rinvenimento tra 550 e 700°C per portare durezza e tenacità ai valori richiesti dal cliente. Solo a questo punto il pezzo passa alla lavorazione meccanica di finitura, che porta le dimensioni entro le tolleranze di progetto.
Controllo qualità durante e dopo la forgiatura
Ogni fase del processo è tracciata e verificata. Sui forgiati vengono eseguiti controlli di composizione chimica, prove meccaniche di resistenza e tenacità, misurazione della durezza superficiale e controllo dimensionale completo. A questi si aggiunge il controllo a ultrasuoni, con scansione dell’intero volume del pezzo per accertare l’assenza di discontinuità interne: un passaggio decisivo per componenti destinati a impieghi dove un difetto nascosto non è un’opzione.
Il forgiato finito viene marcato con tutti i dati richiesti dall’ordine e, quando necessario, sottoposto a ulteriori prove specifiche richieste dal cliente finale.
Applicazioni e settori serviti
La forgiatura libera a stampo aperto permette di coprire una gamma molto ampia di componenti. Tra i forgiati pieni: rulli industriali, alberi per la produzione di energia idroelettrica, termica ed eolica, alberi navali, ruote dentate, grandi valvole per il settore Oil & Gas e blocchi stampo per l’industria dell’acciaio, dei metalli leggeri e della plastica. Tra i forgiati cavi: anelli e corone dentate di grandi dimensioni, dischi e giranti per turbine, tubi e bussole di grosso spessore, virole e raccordi per recipienti e tubazioni ad alta temperatura e pressione.
Sono componenti che trovano applicazione nei settori energetico, meccanico, Oil & Gas, petrolchimico, navale e impiantistico: ambiti in cui l’affidabilità del singolo pezzo condiziona la sicurezza e la continuità di interi impianti.
Certificazioni disponibili
Ogni forgiato Metalcam viene spedito con la certificazione che ne attesta la conformità alle specifiche del cliente e ai più severi standard internazionali di settore. È il punto di arrivo di un processo che, dal lingotto al pezzo finito, resta sotto il controllo diretto dell’azienda in ogni singola fase.
Un partner tecnico per componenti critici
Dalla scelta della temperatura di forgiatura al trattamento termico più adatto, ogni fase del processo Metalcam è calibrata sulle caratteristiche meccaniche richieste dal componente finale. È un approccio che nasce dal controllo completo della filiera, a partire dallo stesso lingotto che nasce sempre nel nostro stesso stabilimento.
Hai un progetto che richiede componenti forgiati su misura? Contattaci per una consulenza tecnica.